
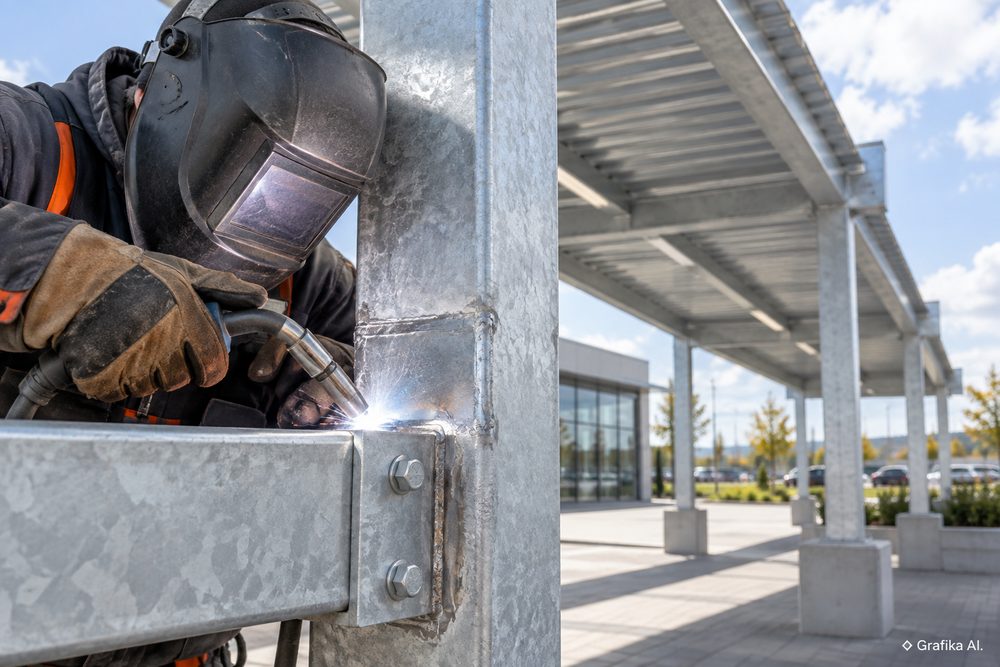
Co dzieje się z ocynkiem przy cięciu i spawaniu konstrukcji zewnętrznych? Detale decydujące o trwałości zadaszenia
Rdza na ocynkowanym zadaszeniu rzadko zaczyna się na środku słupa czy belki. Znacznie częściej pojawia się tam, gdzie konstrukcja była docinana, wiercona albo spawana już po cynkowaniu: na końcach profili, wokół otworów montażowych, przy spoinach i w miejscach, w których po deszczu pozostaje woda. To nie przypadek. Cięcie mechanicznie przerywa powłokę, a spawanie podgrzewa ją do temperatur wielokrotnie wyższych niż te, które cynk jest w stanie wytrzymać.
Dlatego trwałość stalowej wiaty, carportu czy zadaszenia nie zależy wyłącznie od tego, czy w specyfikacji pojawiło się hasło „ocynkowane”. Równie ważne jest kiedy wykonano ocynk, jaka jest jego grubość, co działo się z elementem później i w jaki sposób zabezpieczono miejsca obróbki. W praktyce właśnie te detale rozstrzygają, czy po kilku sezonach konstrukcja nadal wygląda poprawnie, czy na spoinach i ciętych krawędziach pojawiają się pierwsze rude zacieki.
Cięcie i spawanie przerywają ochronę dokładnie tam, gdzie konstrukcja jest najbardziej narażona
Cynk nie jest odporną na wszystko „skorupą” na stali. Jego temperatura topnienia wynosi około 419,5°C, a temperatura wrzenia około 907°C. Przy spawaniu łukowym temperatura w obszarze łuku jest wielokrotnie wyższa. W bezpośrednim sąsiedztwie spoiny cynk więc najpierw się topi, następnie intensywnie paruje i utlenia. Widoczny jasny dym podczas spawania ocynku nie oznacza, że powłoka „tylko się przypaliła”. Część ochrony została fizycznie usunięta.
Problem obejmuje również strefę wpływu ciepła wokół spoiny. Dlatego po zakończeniu pracy nie wystarczy spojrzeć na sam ścieg spawalniczy. Trzeba ocenić także kilka centymetrów powierzchni wokół niego.
Przy cięciu sytuacja wygląda inaczej, ale efekt końcowy jest podobny. Piła taśmowa czy tarczowa pozostawia odsłonięte czoło profilu. Cięcie plazmowe lub termiczne dodatkowo oddziałuje wysoką temperaturą na obszar przy krawędzi. Cynk znajdujący się na bokach profilu nie odtwarza automatycznie pełnowartościowej powłoki na całym przekroju cięcia.
Małe rysy rzeczywiście korzystają z ochrony katodowej zapewnianej przez sąsiedni cynk. To jedna z dużych zalet ocynkowania. Nie należy jednak wyciągać z tego wniosku, że można pozostawić bez zabezpieczenia przecięty profil 80 × 80 mm albo szeroką strefę zeszlifowanej powłoki. Im większa odsłonięta powierzchnia stali i im bardziej wilgotne środowisko, tym mniej można polegać na ochronie sąsiedniej warstwy cynku.
Duże znaczenie ma również rodzaj zastosowanego ocynku. W praktyce na budowach często wrzuca się do jednego worka dwa zupełnie różne rozwiązania.
Przy cynkowaniu ogniowym gotowych elementów według PN-EN ISO 1461 minimalna średnia grubość powłoki zależy od grubości stali. Dla elementów nieodwirowywanych wynosi:
-
stal o grubości powyżej 6 mm — średnio minimum 85 µm, lokalnie minimum 70 µm,
-
stal powyżej 3 do 6 mm — średnio minimum 70 µm, lokalnie 55 µm,
-
stal od 1,5 do 3 mm — średnio minimum 55 µm, lokalnie 45 µm,
-
stal poniżej 1,5 mm — średnio minimum 45 µm, lokalnie 35 µm.
To zupełnie inna skala niż w przypadku popularnej stali powlekanej w sposób ciągły. Przykładowo oznaczenie Z275 według EN 10346 oznacza łączną masę powłoki 275 g/m² dla obu stron, co odpowiada typowo około 20 µm cynku na jedną stronę.
Jeżeli więc konstrukcja została wykonana z profili lub blach powlekanych przed dalszą obróbką, każde późniejsze cięcie i spawanie nabiera jeszcze większego znaczenia. Nie można automatycznie zakładać, że „ocynk to ocynk”.
Najbezpieczniejsza kolejność technologiczna dla klasycznej konstrukcji stalowej jest prosta: najpierw ciąć, wiercić, spawać i szlifować, a dopiero później cynkować ogniowo gotowe podzespoły. Pozwala to utworzyć ciągłą powłokę również na spoinach i większości wcześniej przygotowanych krawędzi.
Jest jeszcze jeden szczegół. Powierzchnie po cięciu płomieniowym, laserowym lub plazmowym przeznaczone następnie do cynkowania powinny zostać odpowiednio przygotowane, w praktyce m.in. przez usunięcie zmienionej warstwy i ostrych krawędzi. Pozostawienie twardej, zmienionej termicznie powierzchni może pogorszyć tworzenie i przyczepność późniejszej warstwy cynku.
Naprawa spoiny to proces technologiczny, a nie psiknięcie srebrnym sprayem
Jeżeli spawania po cynkowaniu nie da się uniknąć, trzeba potraktować je jako operację wymagającą późniejszego odtworzenia ochrony antykorozyjnej.
W praktyce branżowej przed spawaniem zaleca się usunięcie ocynku w pasie co najmniej około 25 mm po obu stronach planowanej spoiny. Ułatwia to prowadzenie łuku, ogranicza zanieczyszczenie jeziorka spawalniczego cynkiem i zmniejsza ilość powstających dymów. Nie oznacza to oczywiście, że spawanie staje się procesem bezemisyjnym — nadal powstają dymy spawalnicze i wymagane jest właściwe zabezpieczenie stanowiska.
Ma to znaczenie również z punktu widzenia BHP. Dla tlenku cynku, frakcji wdychalnej, w przeliczeniu na Zn, polskie przepisy określają NDS na poziomie 5 mg/m³, natomiast NDSCh wynosi 10 mg/m³. Wdychanie świeżo powstałych dymów tlenku cynku może powodować tzw. gorączkę metaliczną, objawiającą się m.in. gorączką, dreszczami, osłabieniem i bólami mięśni. Spawanie ocynku w zamkniętym pomieszczeniu bez skutecznej wentylacji lub odciągu to więc nie tylko problem jakości spoiny.
Po spawaniu kolejność prac powinna wyglądać mniej więcej tak:
-
usunąć żużel, odpryski spawalnicze i pozostałości spalonego ocynku,
-
oczyścić stal do stabilnego, nośnego podłoża; przy wymagających naprawach najlepsze rezultaty daje obróbka strumieniowo-ścierna, a na budowie często pozostaje dokładne szlifowanie lub szczotkowanie mechaniczne,
-
złagodzić przejście pomiędzy zdrową powłoką cynkową a odsłoniętą stalą,
-
odpylić i odtłuścić powierzchnię,
-
nanieść przewidziany system naprawczy w mierzalnej grubości suchej powłoki, a nie „aż będzie srebrne”.
PN-EN ISO 1461 dopuszcza przy renowacji niewielkich miejsc bez powłoki m.in. farby zawierające pył cynkowy, materiały z pigmentem płatkowym cynku, odpowiednie pasty lub stopy cynku oraz natryskiwanie cieplne cynkiem. Dla obszarów naprawianych norma przyjmuje zasadniczo średnią grubość warstwy naprawczej co najmniej 100 µm, o ile nie uzgodniono inaczej ze względu na wymagania systemu.
To istotny punkt, ponieważ popularny aerozol opisany handlowo jako „cynk” nie staje się automatycznie równoważnikiem prawidłowej naprawy. Trzeba sprawdzić kartę techniczną produktu: zawartość cynku w suchej warstwie, wymaganą liczbę aplikacji, grubość jednej warstwy, czas schnięcia i możliwość nakładania kolejnej powłoki. Jeżeli producent deklaruje na przykład kilkadziesiąt mikrometrów suchej warstwy z jednego przejścia, uzyskanie wymaganej grubości będzie wymagało kilku aplikacji.
Grubość po wyschnięciu dobrze jest sprawdzić miernikiem magnetycznym. Przy większych konstrukcjach kontrolowanie napraw „na oko” szybko prowadzi do sytuacji, w której jedna spoina ma solidne zabezpieczenie, a druga jedynie cienką warstwę dekoracyjnej farby.
PN-EN ISO 1461 w odniesieniu do renowacji wykonywanej przez ocynkownię określa też ważną granicę: łączna powierzchnia miejsc niepokrytych nie powinna przekraczać 0,5% powierzchni elementu, a pojedyncze miejsce 10 cm². Większe obszary co do zasady kwalifikują element do ponownego cynkowania, chyba że strony uzgodnią inne rozwiązanie. Nie jest to prosty przepis do bezpośredniego przeliczania każdej naprawy wykonywanej później na budowie, ale dobrze pokazuje skalę: naprawa miejscowa ma służyć naprawianiu miejscowym, a nie zastępować cynkowanie całych fragmentów konstrukcji.
Najbardziej irytujący błąd w praktyce? Nakładanie preparatu cynkowego bezpośrednio na czarny osad po spawaniu albo na gładką, przegrzaną powierzchnię. Powłoka wygląda dobrze przy odbiorze, a po jednej czy dwóch zimach potrafi odejść płatami razem z produktami korozji znajdującymi się pod spodem.
O trwałości zadaszenia decydują połączenia, odpływ wody i kolejność montażu
Dobrze ocynkowana belka może wytrzymać dziesięciolecia, a źle rozwiązany detal połączenia zacząć korodować znacznie wcześniej. To dlatego oględziny kilkuletnich wiat są bardziej pouczające niż oglądanie nowych konstrukcji w katalogu. Najwięcej problemów widać na podstawach słupów, poziomych spoinach, zakończeniach profili, pod zakładami blach i w miejscach zatrzymujących brudną wodę.
Projektując konstrukcję przeznaczoną do cynkowania ogniowego, warto przyjąć trzy priorytety.
Po pierwsze, maksymalnie dużo spawania wykonać przed cynkowaniem. Po ocynku wygodniejsze z punktu widzenia ochrony antykorozyjnej są prawidłowo zaprojektowane połączenia skręcane. Każda spoina wykonywana przy montażu oznacza ponowne niszczenie powłoki i konieczność lokalnej naprawy w warunkach zwykle gorszych niż w zakładzie.
Po drugie, trzeba projektować odpływ wody. Pozioma półka profilu, płaskownik tworzący kieszeń lub nieodprowadzony fragment podstawy słupa potrafi być dla cynku bardziej wymagającym środowiskiem niż otwarta powierzchnia znajdująca się metr dalej. Szczególnie agresywna jest woda zawierająca chlorki z soli drogowej, dlatego element stojący przy parkingu albo jezdni może pracować w zdecydowanie trudniejszym mikrośrodowisku niż sugerowałoby ogólne określenie lokalizacji jako „miejskiej”.
Po trzecie, profile zamknięte przeznaczone do cynkowania muszą zostać zaprojektowane z odpowiednim odpowietrzaniem i odwodnieniem. Nie jest to kosmetyka. Zamknięta przestrzeń w elemencie zanurzanym w kąpieli cynkowej stwarza poważne zagrożenie związane ze wzrostem ciśnienia. Otwory wykonuje się więc przed cynkowaniem i ustala ich rozmieszczenie tak, żeby umożliwiały wydostawanie się powietrza oraz swobodny przepływ i odpływ kąpieli technologicznych oraz cynku.
Równie ważne są miejsca styku materiałów. Śruby, podkładki i inne łączniki trzeba dobierać nie tylko pod względem wytrzymałości, ale również zgodności z zastosowanym zabezpieczeniem antykorozyjnym. Przypadkowe zastępowanie elementu ocynkowanego łącznikiem ze stali nierdzewnej bez sprawdzenia warunków pracy nie zawsze jest ulepszeniem — w obecności elektrolitu może powstać para galwaniczna. Szczególną ostrożność trzeba zachować przy małej powierzchni cynku połączonej z relatywnie dużą powierzchnią bardziej szlachetnego metalu.
Do tego dochodzi klasa korozyjności otoczenia. Dla orientacji, powłoka z cynkowania ogniowego o grubości 85 µm ma w środowisku odpowiadającym kategorii C3 szacowany czas do pierwszej większej konserwacji rzędu 40 do ponad 100 lat, w C4 około 20–40 lat, a w C5 około 10–20 lat. Nie są to okresy gwarancji. Założenia opierają się na przedziałach szybkości korozji cynku dla danych kategorii środowiskowych, a rzeczywisty detal może pracować znacznie ciężej niż cała konstrukcja.
Dlatego podczas odbioru zadaszenia bardziej interesujące od pytania „czy jest ocynkowane?” są konkretne punkty kontrolne:
-
czy wszystkie cięte końce i otwory wykonywane po cynkowaniu zostały zabezpieczone,
-
czy wokół spoin montażowych nie pozostały przypalone, luźne warstwy cynku i tlenków,
-
czy naprawy mają wymaganą grubość suchej powłoki,
-
czy w profilach i połączeniach nie ma miejsc stale zatrzymujących wodę,
-
czy końce profili zamkniętych nie pozostawiają odsłoniętej surowej stali,
-
czy łączniki są odpowiednie do środowiska i systemu zabezpieczenia,
-
czy powłoka dekoracyjna, jeżeli ją zastosowano, jest kompatybilna z cynkiem i materiałami naprawczymi.
Przy środowisku bardziej agresywnym można zastosować system duplex, czyli ocynkowanie połączone z odpowiednią powłoką malarską lub proszkową. Daje to dodatkową barierę i pozwala uzyskać określony kolor, ale ma swoje wymagania. Świeżego ocynku nie powinno się po prostu zamalować przypadkową farbą. Przygotowanie powierzchni, usunięcie zanieczyszczeń, właściwe omiecenie ścierniwem tam, gdzie wymaga tego system, oraz zgodność gruntu z ocynkiem decydują o przyczepności. Źle przygotowany system duplex potrafi zacząć się łuszczyć, mimo że sam cynk pod nim nadal pozostaje sprawny.
FAQ: cięcie, spawanie i naprawa ocynku
Czy każde miejsce cięcia ocynkowanego profilu trzeba zabezpieczyć?
Przy konstrukcji zewnętrznej rozsądnie jest zabezpieczać pełne cięte czoła profili i większe miejsca odsłonięcia stali. Ochrona katodowa sąsiedniego cynku dobrze radzi sobie z drobnymi rysami, ale nie należy traktować jej jako zamiennika powłoki na szerokim przekroju.
Czy przed spawaniem trzeba zeszlifować ocynk?
Przy spawaniu elementu już ocynkowanego jest to prawidłowa praktyka technologiczna. Typowym zaleceniem jest oczyszczenie pasa co najmniej około 25 mm po obu stronach planowanej spoiny. Ostateczny sposób przygotowania trzeba dobrać do procesu spawania, konstrukcji połączenia i dokumentacji technologicznej.
Czy farba cynkowa daje dokładnie taką samą ochronę jak cynkowanie ogniowe?
Nie. Dobrze wykonana naprawa farbą wysokocynkową może zapewnić skuteczną ochronę miejscową, ale jest innym systemem niż metalurgicznie związana powłoka powstała podczas cynkowania ogniowego. Największe znaczenie mają przygotowanie podłoża, udział cynku w suchej warstwie oraz rzeczywista grubość powłoki po wyschnięciu.
Ile powinna mieć warstwa naprawcza?
Jako punkt odniesienia dla miejsc naprawianych według PN-EN ISO 1461 przyjmuje się średnio minimum 100 µm, jeżeli nie uzgodniono innego rozwiązania. Nie wolno utożsamiać tego z „jedną warstwą” produktu — liczy się końcowa grubość suchego systemu.
Czy spawanie ocynku na zewnątrz rozwiązuje problem dymów cynkowych?
Nie. Otwarta przestrzeń zwykle poprawia rozpraszanie dymów, ale nie gwarantuje bezpiecznego stężenia w strefie oddychania spawacza. Pozycja pracownika, wiatr, kształt konstrukcji oraz intensywność spawania mogą kierować dym bezpośrednio w twarz. Stanowisko trzeba ocenić tak samo jak inne stanowiska spawalnicze i zastosować odpowiednią wentylację, odciąg oraz środki ochronne wynikające z oceny ryzyka.
Co jest lepsze: cynkować gotową konstrukcję czy spawać wcześniej ocynkowane profile?
Jeżeli gabaryty elementów, technologia i logistyka na to pozwalają, dla trwałości ochrony antykorozyjnej korzystniejszy jest zwykle wariant wykonaj podzespół — przygotuj powierzchnię — ocynkuj gotowy element — zmontuj możliwie bez spawania. Spawanie materiału już ocynkowanego wymaga później naprawy każdej naruszonej strefy i zwiększa zależność jakości od pracy wykonanej na montażu.
Od czego zacząć kontrolę istniejącego zadaszenia?
Nie od największych powierzchni. Najpierw obejrzyj spoiny wykonywane po cynkowaniu, cięte końce profili, otwory wiercone na montażu, podstawy słupów oraz wszystkie poziome miejsca zatrzymujące wodę. Jeżeli pojawia się tam rdzawy nalot, najpierw usuń źródło lokalnego problemu i odtwórz zabezpieczenie; malowanie zdrowych fragmentów konstrukcji może poczekać.
Decyzja na start: jeżeli zadaszenie jest jeszcze na etapie projektu lub produkcji, w pierwszej kolejności usuń z procesu niepotrzebne cięcie i spawanie po cynkowaniu. Przenieś te operacje przed kąpiel cynkową, zaprojektuj wcześniej otwory technologiczne i montażowe, a na budowie pozostaw przede wszystkim połączenia skręcane. Jeżeli konstrukcja już stoi, zacznij od inwentaryzacji wszystkich odsłoniętych cięć i spoin — szczególnie tych, na które spływa lub przy których stoi woda — a dopiero później zajmuj się estetyką pozostałych powierzchni. Więcej na ten temat na stronie: https://sawo.com.pl.
Dodaj komentarz